


اخبار
صفحه اصلی / اخبار / اخبار صنعت / قالب گیری چرخشی در مقابل قالب گیری ضربه ای: انتخاب بر اساس اندازه و حجم قطعه
یک مخزن 5000 لیتری مواد شیمیایی نیاز به ضخامت دیواره یکنواخت دارد، اما یک بطری 2 لیتری باید در چند ثانیه تولید شود. این دو محصول نیاز به فرآیندهای تولید متفاوتی دارند و انتخاب بین قالبگیری چرخشی و قالبگیری دمشی به اندازه قطعه، یکنواختی دیوار، حجم سالانه و سرمایهگذاری ابزار بستگی دارد. به طور خلاصه، اگر به قطعات توخالی بادوام بزرگ با دیوارهای ثابت نیاز دارید، قالب گیری چرخشی برنده است. اگر به تولید سریع ظروف کوچک تا متوسط در مقادیر زیاد نیاز دارید، قالب گیری دمشی برنده است.
این دو فرآیند هر دو باعث ایجاد قطعات پلاستیکی توخالی می شوند، اما نتایج متفاوتی را ایجاد می کنند. قبل از بررسی آستانه های فنی، مقایسه سریع ملاحظات اصلی خرید را در نظر بگیرید.
قالب گیری دمشی با باد کردن یک لوله پلاستیکی مذاب در داخل یک حفره قالب کار می کند. فشار هوا پریسون را به دیواره های قالب فشار می دهد و با جذب سطح قالب گرما، قطعه به سرعت سرد می شود. زمان چرخه برای قالب گیری دمشی اکستروژن بسته به وزن قطعه و ضخامت دیواره اغلب از 30 ثانیه تا چند دقیقه متغیر است. از آنجایی که فشار هوا نیروی شکلدهنده است، هندسه قطعه محدود به اشکالی است که میتوانند به طور یکنواخت از یک پاریزون مرکزی به بیرون دمیده شوند.
قالب گیری چرخشی متفاوت عمل می کند. یک قالب حاوی پودر پلاستیک در حالی که به آرامی روی دو محور عمود بر هم می چرخد گرم می شود. پودر سطح داخلی را ذوب می کند و پوشش می دهد و ضخامت یکنواختی را در تمام سطوح ایجاد می کند. در هنگام شکل دهی هیچ فشاری اعمال نمی شود. سپس قالب در حین چرخش از طریق یک محفظه خنک کننده می چرخد، که به پلاستیک اجازه می دهد به تدریج جامد شود. زمان چرخه معمولاً از 20 دقیقه تا بیش از یک ساعت طول می کشد و قسمت های بزرگتر زمان بیشتری می برد.
در قالب گیری دمشی، پارازون ممکن است در گوشه ها نازک شود و در نواحی کشش عمیق به طور ناهموار کشیده شود. قالب گیری چرخشی به توزیع یکنواخت دیوار کمک می کند زیرا عمل غلتش پودر مواد را با سرعت یکسان در هر سطح رسوب می دهد. این تفاوت در محصولاتی با فرورفتگی های عمیق، خطوط پیچیده یا سطوح بزرگ مسطح یا منحنی بسیار مهم می شود. دیوارهای روتومولد شده درزهای چسبنده یا خطوط جوش معمولی در ظروف قالبگیری بادی را نشان نمیدهند.
ابزارهای قالب گیری دمشی معمولاً از فولاد یا آلومینیوم ساخته می شوند و تا تلورانس های نزدیک ماشین کاری می شوند. فشار بالا در داخل قالب های دمنده به سیستم های گیره سنگین و سطوح حفره سخت شده نیاز دارد. هزینه های ابزار بسته به پیچیدگی قطعه و نیازهای چند حفره متفاوت است. برای یک کانتینر صنعتی معمولی، ابزار قالب دمشی می تواند از هزینه راه اندازی متوسط برای یک قالب ساده تک حفره ای تا سرمایه گذاری قابل توجه برای تولید با حجم بالا در چند حفره متغیر باشد. ابزارها بادوام هستند و اغلب صدها هزار تا میلیون ها چرخه دوام می آورند.
ابزارهای قالب گیری چرخشی از ورقه فلزی یا آلومینیوم ریخته گری ساخته می شوند که به صورت مقطعی جوش داده می شوند. از آنجایی که هیچ فشار داخلی وجود ندارد، سازه های سبک تر و جوش های ساده همچنان می توانند سطوح باکیفیت تولید کنند. ساخت سریعتر و ارزانتر از قالبهای دمنده ماشینکاری شده است. زمان تولید ابزار برای قالب گیری روتوم معمولاً کوتاهتر است. این مبادله در طول عمر است: قالبهای ورق فلزی سریعتر از قالبهای دمنده فولادی سختشده، به خصوص با تغییر رنگ مکرر و چرخه حرارتی، سایش میشوند. با این حال، برای تولید با حجم کم در صدها تا چند هزار واحد در سال، صرفه جویی در ابزارآلات معمولاً قالب گیری چرخشی را به گزینه ای با هزینه کل کمتر تبدیل می کند.
| پارامتر | قالب گیری چرخشی | قالب گیری دمشی |
|---|---|---|
| زمان چرخه | 20 دقیقه تا 1 ساعت | 30 ثانیه تا 3 دقیقه |
| هزینه ابزار | کم تا متوسط | متوسط به بالا |
| زمان تحویل ابزار | کوتاه تر | طولانی تر |
| زندگی قالب | سالها با نگهداری | خیلی طولانیه |
| ضخامت دیوار | یکنواخت، 4 تا 20 میلی متر | نازک، 0.5 تا 3 میلی متر |
| حداکثر اندازه قطعه | بسیار بزرگ (تا 20000 لیتر) | محدود به ظرفیت دستگاه |
| پیچیدگی طراحی | درج های بلند و قالب گیری مجاز است | محدود شده توسط هندسه پاریسون |
| گزینه های مواد | PE، PP، PVC، PA، فلوروپلیمرها | HDPE، LDPE، PP، PET، PVC |
نقطه سربه سر بین دو فرآیند به حجم سالانه و اندازه قطعه بستگی دارد. برای قطعات کوچک با نیاز خروجی بالا، قالبگیری دمشی هزینههای ابزارآلات را در میلیونها واحد کاهش میدهد. برای قطعات بزرگ با حجم کمتر، قالب گیری چرخشی از هزینه های بیش از حد سرمایه و بار تعمیر و نگهداری ابزار جلوگیری می کند.
قالب گیری چرخشی دامنه بسیار بیشتری از هندسه طراحی را پشتیبانی می کند. هیچ پارازونی وجود ندارد، بنابراین خطوط قالب را می توان به جای درزهای مستقیم روی ترانزیشن های صورت منحنی قرار داد. رزوه های قالب گیری شده، درج های فلزی و دنده های داخلی را می توان بدون عملیات ثانویه گنجانید. ضخامت دیواره را می توان با تغییر دمای قالب یا افزودن پودر در طول زمان چرخه به صورت موضعی تغییر داد. شعاع های گوشه می توانند برای کاهش تمرکز استرس سخاوتمندانه باشند.
قالب گیری دمشی دارای محدودیت های طراحی خاصی است. دهانه های گردن نیاز به کنترل دقیق دارند، زیر برش های عمیق دشوار است و ضخامت دیوار اغلب از پایه به شانه متفاوت است. گفته شد، قالبگیری دمشی در کاربردهایی که ظروف سبک وزن و دیواره نازک به خوبی کار میکنند، مانند بطریها، قوطیهای جری و بستهبندیهای صنعتی کوچک برتری دارد.
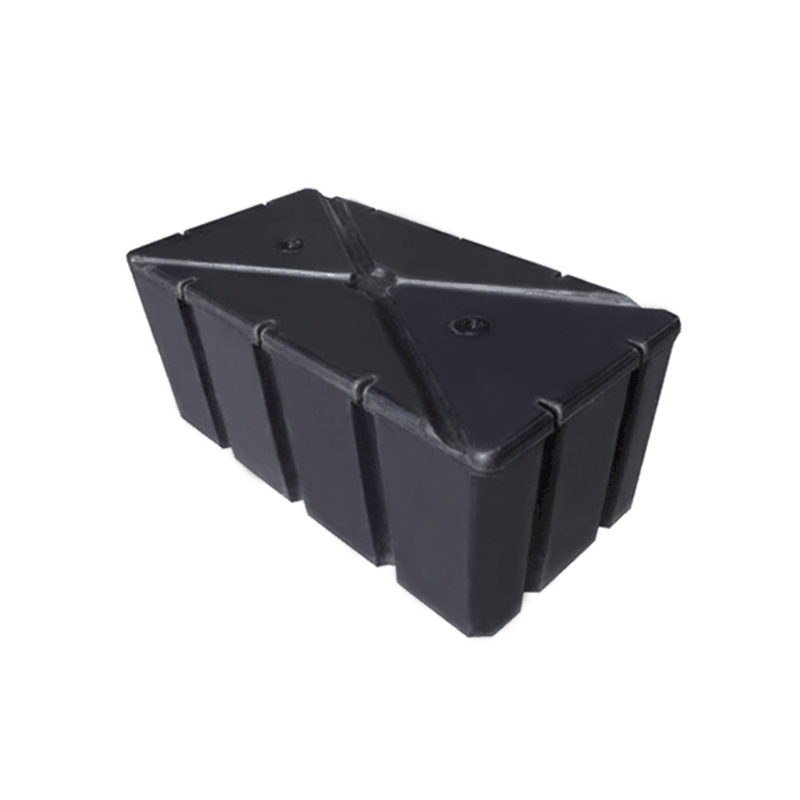
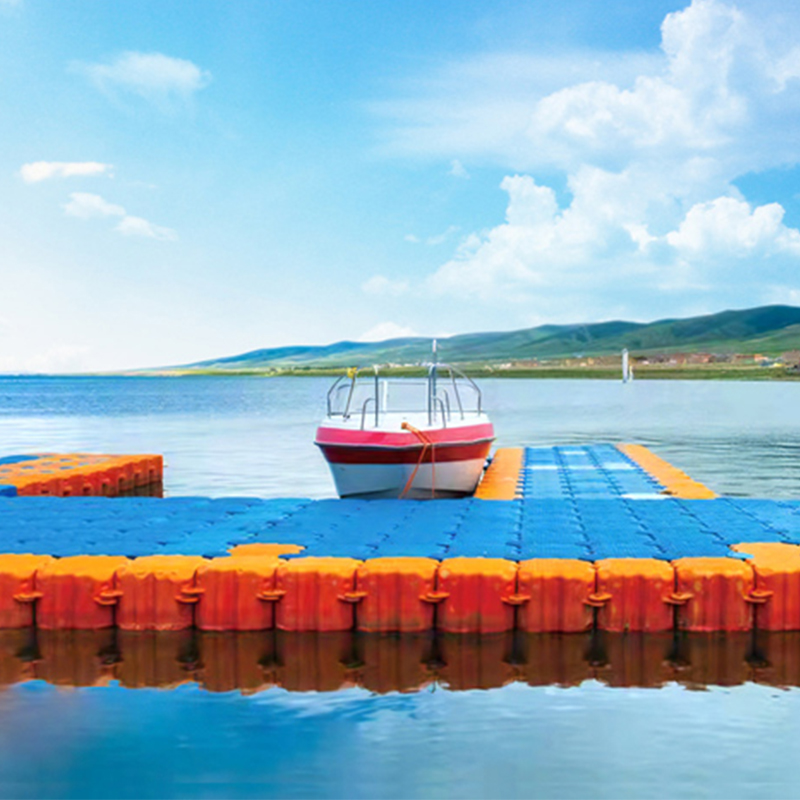
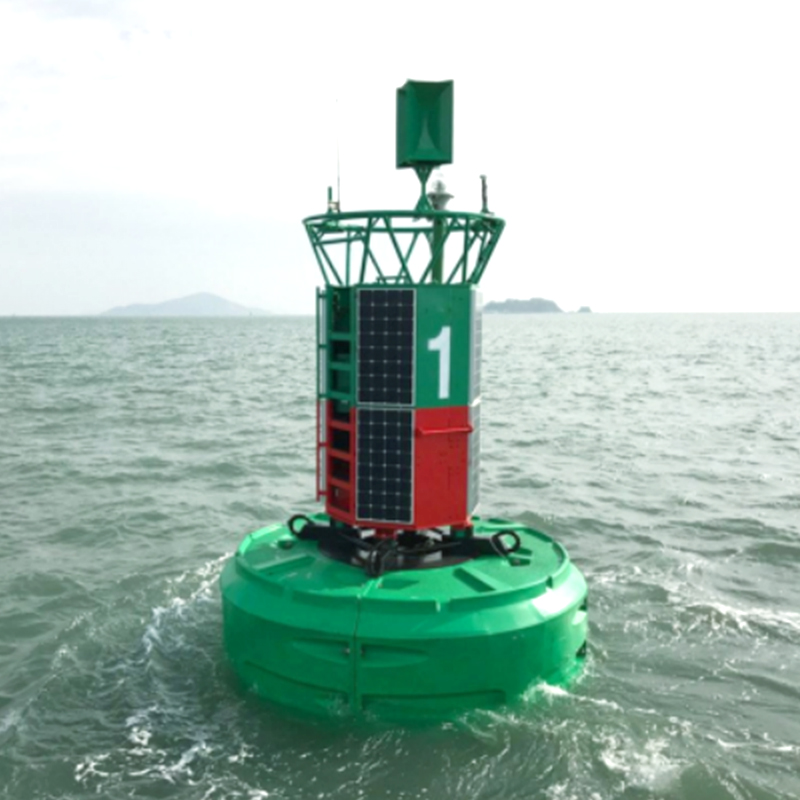
محصولات متداول قالبگیری بادی شامل بطریهای مواد شوینده، مخازن سوخت برای موتورهای کوچک، بستهبندیهای کشاورزی و ظروف صنعتی کوچک است. محصولات معمولی روتومولد شامل مخازن ذخیره مواد شیمیایی، مخازن بزرگ آب، مخازن افزودنی، بشکه های آبزی پروری، موانع جاده، محفظه ماشین آلات، شناورها و قطعات توخالی بزرگ سفارشی است.
برای یک مخزن ذخیره پلی اتیلن مخروطی شکل روتوم ضخامت دیواره یکنواخت از نقاط ضعیف زمانی که مخزن مواد شیمیایی تهاجمی را در خود نگه می دارد جلوگیری می کند. طراحی یکسان در قالب گیری دمشی خطر توزیع ناهماهنگ مواد در بخش مخروطی را به همراه خواهد داشت.
قالب گیری دمشی عمدتاً به ترموپلاستیک هایی متکی است که می توانند فشار هوای داخلی را در حین شکل گیری تحمل کنند. پلی اتیلن با چگالی بالا (HDPE) رایج ترین انتخاب است و پس از آن پلی پروپیلن (PP) و PET. برخی از پلاستیک های مهندسی را می توان استفاده کرد، اما مقاومت مذاب آنها نیاز به بررسی دارد. افزودنی هایی مانند تثبیت کننده های UV و مستربچ های رنگی را می توان به رزین اضافه کرد.
قالب گیری چرخشی لیست رزین وسیع تری را در خود جای می دهد. پودر LLDPE، LDPE، HDPE، PP، PVC، نایلون و فلوروپلیمرها همگی عملکرد خوبی دارند. این فرآیند در فشار محیط اجرا میشود، بنابراین مواد با وزن مولکولی بالاتر که قویتر و مقاومتر در برابر ترک هستند، میتوانند بدون فشار داخلی تشکیل شوند. برای قرار گرفتن در معرض در فضای باز، پلی اتیلن ساخته شده روتوم با تثبیت کننده های UV اضافه شده یک استاندارد قابل اعتماد است.
یک مخزن ذخیره 500 لیتری با تقاضای سالانه حدود 1000 قطعه را در نظر بگیرید. ممکن است یک قالب دمنده برای توان بالاتر ساخته شود، اما هزینههای ابزارسازی بالا باقی میماند و ضخامت دیواره نمیتواند به 8-10 میلیمتر ثابت مورد نیاز برای استحکام سازه برسد. قالبگیری چرخشی با یک قالب ساخته شده میتواند مخزن را با دیوارههای ضخیم و یکنواخت تولید کند و هزینه ابزار در طول دوره تولید به تنهایی پرداخت میشود.
اکنون یک ظرف کوچک 2 لیتری با تقاضای سالانه 2 میلیون قطعه در نظر بگیرید. قالب گیری دمشی هر چند ثانیه یک قسمت را تولید می کند، با قالب های آلومینیومی که از تمام مراحل تولید زنده می مانند. قالبگیری چرخشی نمیتواند با سرعت عرضه مطابقت داشته باشد، بنابراین قالبگیری بادی انتخاب مناسبی برای بستهبندی فشرده با حجم بالا است.
تصمیم به ندرت در مورد این است که کدام فرآیند از نظر جهانی بهتر است. این در مورد آن چیزی است که محصول شما نیاز دارد و حجم سالانه شما چقدر می تواند تحمل کند.
برای سیستم های تصفیه آب، مخازن ذخیره سازی و بشکه های دوز نیاز به مقاومت شیمیایی عالی و عمر طولانی دارند. الف مخزن دوز و اختلاط مخروطی شکل روتوم با پوشش لولایی یک طراحی معمولی را نشان می دهد که در آن ضخامت دیواره یکنواخت و جزئیات سوراخ های قالب گیری شده از عملیات اختلاط قابل اعتماد پشتیبانی می کند. شکل پایین مخروطی به تخلیه کامل مواد شیمیایی بدون جمع شدن کمک می کند.
در آبزی پروری، مخازن بزرگ در معرض یک محیط تهاجمی قرار دارند. تولید یک مخزن پرورش پلی اتیلن 7 تنی روتومولاد شده به طور مداوم با قالب گیری دمشی دشوار است زیرا دیوار باید روی تمام سطوح ضخیم بماند در حالی که شکل مخزن مدولار باقی می ماند. در جایی که قالبگیری دمشی مزیت سرعت را ارائه میدهد، روتومولدینگ ظرفیت با حجم زیاد در هر قطعه و یکپارچگی ساختاری قابل اعتماد را برای خدمات مرطوب طولانیمدت ارائه میدهد.
اگر پروژه شما شامل قطعات بسیار بزرگ، ضخامت دیوار بالا، حجم کم تا متوسط یا طرح های سفارشی است که نیاز به درج و هندسه پیچیده دارد، قالب گیری چرخشی را انتخاب کنید. اگر محصول شما یک ظرف کوچک است، شکل ساده، خروجی سالیانه بالایی دارد و نیاز به چرخه سریع دارد، قالب گیری دمشی را انتخاب کنید.
برای خریدارانی که یک محلول قالبگیری چرخشی را ارزیابی میکنند، بررسی قوام مواد، ضخامت گوشه و تاریخچه تعمیر و نگهداری ابزار از سرمایهگذاری محافظت میکند. یک شریک روتومولدینگ با ساختار مناسب می تواند قبل از شروع تولید، طراحی قالب، درجه مواد و مراحل بهبود را مورد بحث قرار دهد.

 روستای wuyuqiao، شهر Henghe، شهر Cixi، استان ژجیانگ
 +86-15257871220
 [email protected]
