


HDPE Rotomolding: خواص کلیدی، مزایا و کاربردهای صنعتی
از هر مدیر کارخانه بپرسید که چرا HDPE را برای مخزن روتومولد شده انتخاب کرده است، و احتمالاً همان پاسخ را خواهید شنید: سفتی. قالبگیری چرخشی HDPE استحکام یک قطعه پلیاتیلن با چگالی بالا را بدون خطوط جوش یا نقاط ضعفی که با روشهای قالبگیری دیگر همراه است، به شما میدهد. اگر برنامه شما شامل مواد شیمیایی، فشار یا فواصل طولانی بین نقاط پشتیبانی است، HDPE باید نزدیک به بالای لیست شما باشد.
رسیدن به آنجا مستلزم توجه بیشتر به کنترل فرآیند نسبت به LLDPE است، اما بازده بخشی است که شکل خود را حفظ می کند، در برابر خزش مقاومت می کند و در برابر رسانه های تهاجمی ایستادگی می کند. این راهنما توضیح می دهد که چگونه قالب گیری روتوم HDPE کار می کند، چگونه با LLDPE مقایسه می شود و چه چیزی را در یک شریک تولیدی باید جستجو کرد.
آشنایی با قالب گیری چرخشی HDPE
روتومولدینگ HDPE به سادگی فرآیند قالب گیری چرخشی با استفاده از پلی اتیلن با چگالی بالا به عنوان رزین است. این ماده به صورت پودر ریز آسیاب میشود یا به صورت میکرو گلولههای اکسترود شده، در داخل یک قالب توخالی آلومینیومی یا فولادی قرار میگیرد و در حین چرخش روی دو محور عمود بر هم، قالب گرم میشود. پلیمر ذوب می شود، داخل قالب را می پوشاند و با سرد شدن قالب، قسمتی بدون درز و بدون تنش را تشکیل می دهد.
از آنجایی که قالب در دو صفحه می چرخد، ضخامت دیواره حتی در هندسه های پیچیده یکنواخت می ماند. گوشه ها، دنده ها و درج ها را می توان بدون اتصال ثانویه قالب گیری کرد. HDPE به طور خاص تبلور و چگالی بالاتری نسبت به LDPE یا LLDPE دارد که به سفتی بیشتر، مقاومت در برابر حرارت بهتر و نفوذپذیری کمتر به حلال ها و بخار آب تبدیل می شود.
قالب ها معمولاً از آلومینیوم ماشینکاری می شوند یا از فولاد برای اجراهای با حجم بالا ساخته می شوند. برای HDPE، قالب باید دارای تهویه باشد تا هوای جابجا شده خارج شود. در غیر این صورت، هوای به دام افتاده می تواند باعث سوراخ شدن سطح و پر شدن ناقص شود.
HDPE در مقابل LLDPE: خواص مواد که مهم هستند
یکی از رایج ترین سوالات در قالب گیری روتوم این است که کدام درجه پلی اتیلن را انتخاب کنیم. جدول زیر مقایسه عملی بین HDPE و LLDPE را برای قالب گیری چرخشی ارائه می دهد.
| اموال | HDPE | LLDPE |
|---|---|---|
| چگالی (g/cm³) | 0.941 - 0.965 | 0.915 - 0.925 |
| مدول خمشی (MPa) | 800 - 1300 | 400 - 800 |
| استحکام کششی در تسلیم (MPa) | 20-30 | 12-20 |
| مقاومت در برابر ضربه | متوسط | عالی |
| مقاومت در برابر ترک استرس | خوب | عالی |
| انقباض در هنگام سرد شدن | بالاتر | پایین تر |
| سفتی دیوار | بالا | متوسط |
نسخه کوتاه: زمانی که قطعه باید در برابر خمش، فرورفتگی یا فشار داخلی در دماهای بالا مقاومت کند، HDPE را انتخاب کنید. زمانی که چقرمگی ضربه و مقاومت در برابر ترک خوردگی استرس اهمیت بیشتری دارد، LLDPE را انتخاب کنید. بسیاری از روتومولرها هر دو ماده را ذخیره می کنند و یک سازنده قرارداد خوب به شما کمک می کند درجه مناسب را برای محیط خدمات واقعی انتخاب کنید.
یک راه برای فکر کردن در مورد آن این است که HDPE بیشتر شبیه یک پلاستیک ساختاری عمل می کند، در حالی که LLDPE بیشتر شبیه یک الاستومر سخت عمل می کند. در کاربرد مخزن، HDPE به شما احساس سفتتر و مقاومت بهتر در برابر کمانش زمانی که مخزن تا حدی پر است، میدهد. در یک مانع شناور یا جاده، که احتمال ضربه وجود دارد، مقاومت در برابر انحراف و ضربه LLDPE ممکن است ارزشمندتر باشد.
پردازش HDPE: آنچه روتومولرها باید کنترل کنند
روتومولدینگ HDPE نسبت به قالب گیری LDPE یا LLDPE بخشش کمتری دارد. از آنجایی که HDPE دارای نقطه ذوب تندتر و محتوای کریستالی بالاتری است، زمان فر، دمای پیک و سرعت خنک شدن باید به شدت کنترل شود. اگر ذرات پودر خیلی درشت باشند، سطح داخلی سوراخهایی را نشان میدهد. اگر دمای فر بیش از حد بالا باشد، ممکن است مواد تخریب شوند. اگر خنک کننده ناهموار باشد، قطعه می تواند تاب بخورد.
شرایط قالبگیری چرخشی معمولی برای HDPE شامل دمای قالب در محدوده 250 تا 350 درجه سانتیگراد، حداکثر دمای هوای داخلی 190 تا 220 درجه سانتیگراد و یک فاز خنککننده آهسته و کنترلشده است. نرخ انقباض نیز کمی بالاتر از LLDPE است، بنابراین ابعاد قالب و وسایل خنک کننده باید متناسب با آن تنظیم شوند.
کیفیت پودر نیز مهم است. HDPE به احتمال زیاد به توزیع اندازه ذرات محکمتر از LLDPE نیاز دارد زیرا ذرات بزرگتر میتوانند خطوط جریان ایجاد کنند. اکثر روتومولرهای باتجربه HDPE را به یک شبکه هدف مشابه پودر می کنند، اما شرایط آسیاب را برای جلوگیری از گرد و غبار ریز بیش از حد تنظیم می کنند. برخی نیز از سنسورهای فشار داخلی برای نظارت بر دمای اوج هوا استفاده میکنند و دقیقاً تصمیم میگیرند که چه زمانی قالب را از اجاق خارج کنند.
برنامه های کاربردی و مثال های دنیای واقعی
روتومولدینگ HDPE در صنایعی ظاهر می شود که عملکرد ساختاری و مقاومت شیمیایی را نمی توان به خطر انداخت. نمونه های متداول شامل مخازن ذخیره مواد شیمیایی حجیم، مخازن مخلوط، مخازن دوز، سینی های نگهدارنده، محفظه های تجهیزات صنعتی، اجزای تصفیه آب و مخازن سمپاش کشاورزی است.
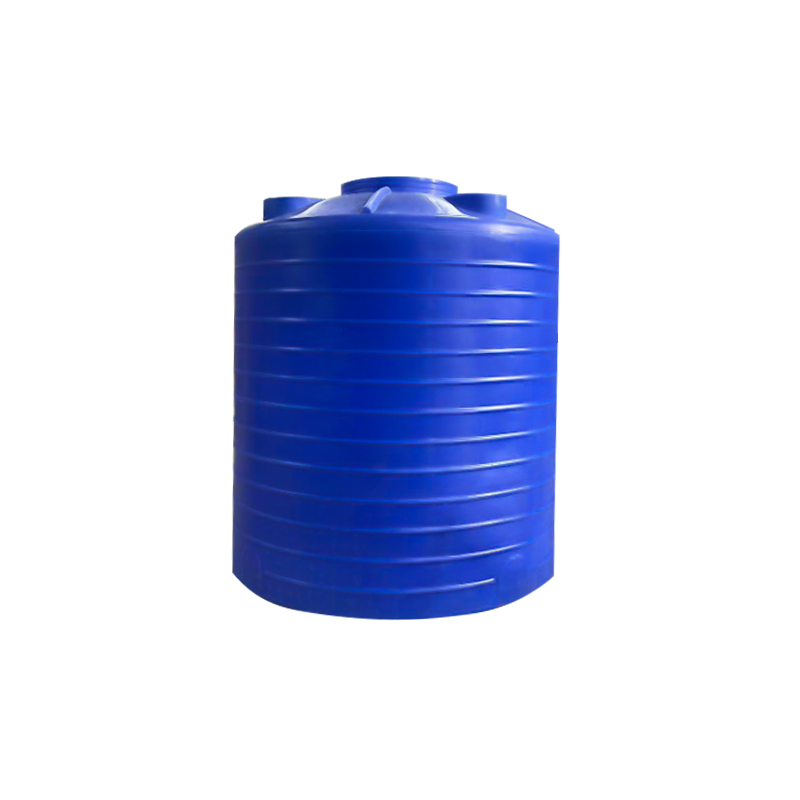
برای مخازن ذخیره عمودی، سختی HDPE به دیوارهای بلندتر اجازه می دهد تا بدون ضخامت دیواره بیش از حد در برابر فشار حلقه مقاومت کنند. طراحی ته مخروطی بسیاری از مخازن صنعتی نیز از ثبات ابعادی HDPE بهره می برد، به خصوص زمانی که مخزن با مایعات متراکم پر شده باشد. یک مثال معمولی مخزن ذخیره پلی اتیلن مخروطی CPT5000L است که روتومولرها با دیواره بدون درز و اتصالات قالبی یکپارچه تولید می کنند. قالبکنندهها همچنین برای بارهای مکانیکی که مخازن در حین انتقال مشاهده میکنند طراحی میکنند، موضوعی که در نگاهی دقیقتر به آن پرداخته میشود. پایداری مخزن آب تمیز در جاده های ناهموار
 مخزن ذخیره پلی اتیلن مخروطی CPT-5000L برای مصارف صنعتی مخزن ذخیره سازی HDPE ساخته شده روتوم با کف مخروطی و دیواره بدون درز، مناسب برای مایعات متراکم و محیط های صنعتی سخت که در آن ثبات ابعادی و مقاومت در برابر خوردگی اهمیت دارد. مشاهده محصول →
مخازن مخلوط کردن و بشکه های دوز یکی دیگر از تناسب طبیعی است. این قطعات اغلب بارهای همزن، گشتاور نازل و قرار گرفتن مکرر در معرض اسیدها یا قلیاها را مشاهده می کنند. سفتی بالاتر HDPE باعث کاهش خمش در باس های نصب شده و تلورانس های ابعادی اطراف درج های رزوه ای را حفظ می کند. برای حجمهای بزرگتر، یک بشکه اختلاط پلیاتیلن 10 تنی به مهندسان فرآیند یک کشتی بدون درز و ضد خوردگی میدهد.
 بشکه مخلوط پلی اتیلن 10 تنی برای پردازش شیمیایی بشکهای با ظرفیت بالا که برای کاربردهای اختلاط و دوز طراحی شده است، سفتی و مقاومت در برابر خوردگی را برای تحمل بارهای همزن و قرار گرفتن در معرض مکرر شیمیایی ارائه میکند. مشاهده محصول →
در مناطق نگهداری مواد شیمیایی، سینی های ضد نشتی در حال حاضر یک الزام ایمنی استاندارد هستند. یک سینی روتومولد ساخته شده از HDPE، سازگاری شیمیایی مشابه با مخزن را فراهم می کند، با یک فضای داخلی صاف که به راحتی قابل بازرسی و تمیز کردن است. قابلیت قالبگیری دستهها و تخلیه مستقیم حوضچهها در سینی، مراحل مونتاژ را حذف میکند.
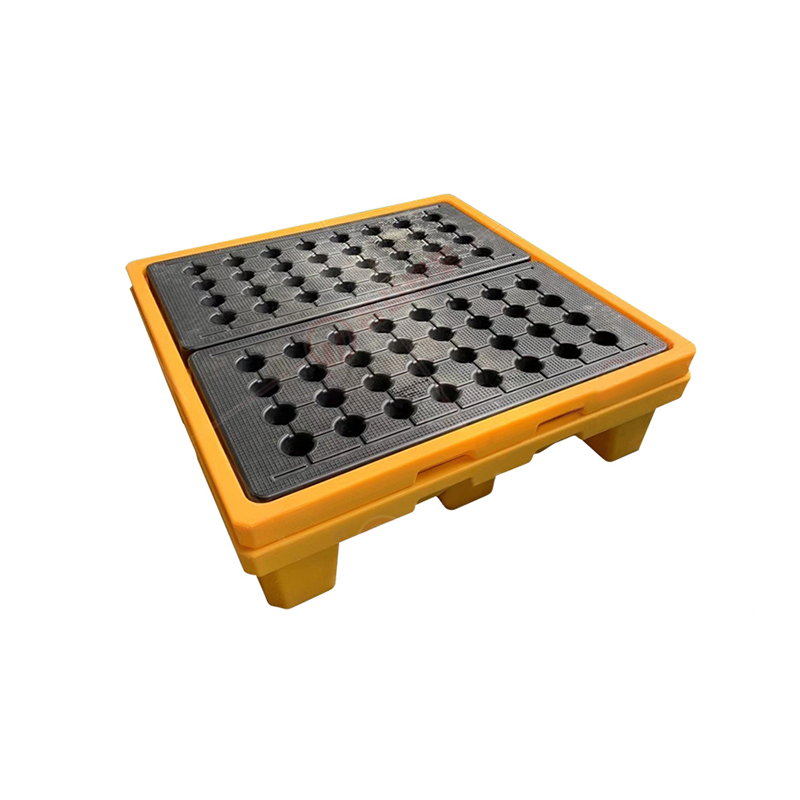 سینی سطلی ضد نشتی Rotomolded برای نگهداری مواد شیمیایی یک سینی HDPE با دستههای قالبگیری شده و حوضچههای تخلیه، محلول محفظهای صاف و قابل تمیز کردن آسان را ارائه میکند که از نظر شیمیایی با مایعات ذخیرهشده سازگار است. مشاهده محصول →
فراتر از مخازن و سینی ها، روتومولدینگ HDPE برای موارد زیر استفاده می شود:
- موانع ایمنی جاده ها و موانع پر از آب
- محفظه های بولارد و پوشش های محافظ
- مخازن آب شیرین زیر عرشه برای RV و قایق
- مخازن سوخت برای تجهیزات کشاورزی و خارج از جاده
- مجاری هوا و اجزای تهویه با سطح مقطع غیر معمول
- محفظه های تجهیزات بزرگی که باید در برابر اشعه ماوراء بنفش و رطوبت مقاومت کنند
نحوه انتخاب یک شریک روتومولدینگ HDPE
هر روتومولر تجربه اجرای سودآور HDPE را ندارد. قبل از ثبت سفارش، در مورد نحوه نگهداری پودر، کنترل دمای قالب و روش های خنک سازی آنها بپرسید. تأیید کنید که آنها قبلا پروژه های HDPE را انجام داده اند، زیرا منحنی یادگیری واقعی است.
همچنین زنجیره کامل محصولات را در نظر بگیرید. شریکی که قالب های خود را طراحی و ماشین می کند، مانند صنعت پلاستیک Cixi Junyi ، می تواند در جبران انقباض و قرار دادن دروازه سریعتر تکرار شود. این شرکت در مرکز ساخت و ساز چرخشی Cixi، در نزدیکی مسیرهای لجستیکی اصلی قرار دارد و محصولات استاندارد و توسعه OEM سفارشی را ارائه می دهد. اگر در زمینه طراحی قطعه، انتخاب مواد یا قالبسازی نیاز به پشتیبانی دارید، یک سازنده با تجربه میتواند بین نمونه اولیه کارآمد و تولیدی که شکست خورده است تفاوت ایجاد کند.
سیستم کیفیت آنها را بررسی کنید و گواهینامه مواد را بخواهید. یک شریک قابل اعتماد باید بتواند درجه رزین، قابلیت ردیابی قطعات و بررسی ضخامت دیوار را مستند کند. آنها همچنین باید به شما در درک زمان های سرب، به ویژه برای HDPE کمک کنند، زیرا فازهای خنک کننده طولانی تر ممکن است زمان چرخه را در مقایسه با LLDPE افزایش دهند.
مهندسی هزینه را نادیده نگیرید. رزین HDPE گاهی اوقات به ازای هر کیلوگرم گرانتر از LLDPE است، اما سفتی بالاتر آن ممکن است دیواره کمی نازکتر را در طرحهای خاص ایجاد کند. هزینه خالص به هندسه، حجم و عملیات ثانویه مورد نیاز بستگی دارد. یک شریک خوب قبل از اینکه به ابزارسازی متعهد شوید، آشکارا درباره این مبادلات صحبت خواهد کرد.
روتومولدینگ HDPE ساده ترین ماده برای اجرا نیست، اما نتایج برای خود صحبت می کنند. وقتی درجه مناسب را مشخص میکنید، روی ابزار مناسب سرمایهگذاری میکنید و با قالبگیری کار میکنید که محدودیتهای فرآیند را درک میکند، قطعاتی را دریافت میکنید که قوی، سبک وزن، مقاوم در برابر خوردگی و بهطور شگفتآوری مقرون به صرفه برای حجمهای کم تا متوسط هستند. با نیازهای خدمات خود شروع کنید، نه فقط از برگه اطلاعات مواد، و اجازه دهید یک شریک با تجربه از طراحی قالب تا قسمت نهایی به شما کمک کند.
محصولات مرتبط
-
پانتون شناور پلی اتیلن روتومولدینگ مربعی
-
پلت فرم شناور روتومولدینگ LLDPE
-
توپ های شناور قالب گیری چرخشی 200 میلی متری ABS
-
توپ شناور 500 میلی متری تک گوش
-
توپ شناور پلاستیکی 500 میلی متری هشدار دهنده توپی LLDPE
-
اخطار پانتون لوله لایروبی شناور
-
پانتون شناور لوله لایروبی قالب گیری چرخشی پلاستیکی LLDPE
-
شناور ناوبری دریایی / شناور هشدار دهنده
-

شناور شناور چراغ ناوبری ثابت LLDPE
-
شناور هشدار Rotomolding با پرکننده EPS
-
شناور ضد موج روتومولدینگ
-
LLDPE لایروبی لجن Rotomolded حلقه شناور
-
پانتون شناور پرورش روتومولدینگ قطر 650
-
شناور نگهدارنده فاضلاب روتومولدینگ قطر 200
-
بدنه شناور قالب گیری چرخشی
-
مخزن سوخت پلاستیکی روتومولدینگ LLDPE
-
مخزن آب محافظ گیاه روتومولدینگ
-
مخزن آب شیرین Rotomolding LLDPE RV
تماس سریع
-
 روستای wuyuqiao، شهر Henghe، شهر Cixi، استان ژجیانگ
-
 +86-15257871220
-
 [email protected]
کپی رایت © Cixi Junyi Plastic Industry Co, Ltd.
در تماس باشید
